MES Rollout
Im Rahmen der Studienarbeit wurde in der Zukunftsfabrik Bodensee eine Anforderungsanalyse für die Einführung eines Manufacturing Execution Systems (MES) durchgeführt. In einem gemeinsamen Workshop mit der Firma Forcam wurden die Produktionsprozesse der Modellfabrik aufgenommen, analysiert und in Form standardisierter Prozessbausteine sowie BPMN-Diagrammen dokumentiert.
Ziel war es, ein durchgängiges Verständnis der Fertigung am Standort DHBW zu schaffen und eine fundierte Grundlage für die spätere MES-Integration zu erarbeiten.
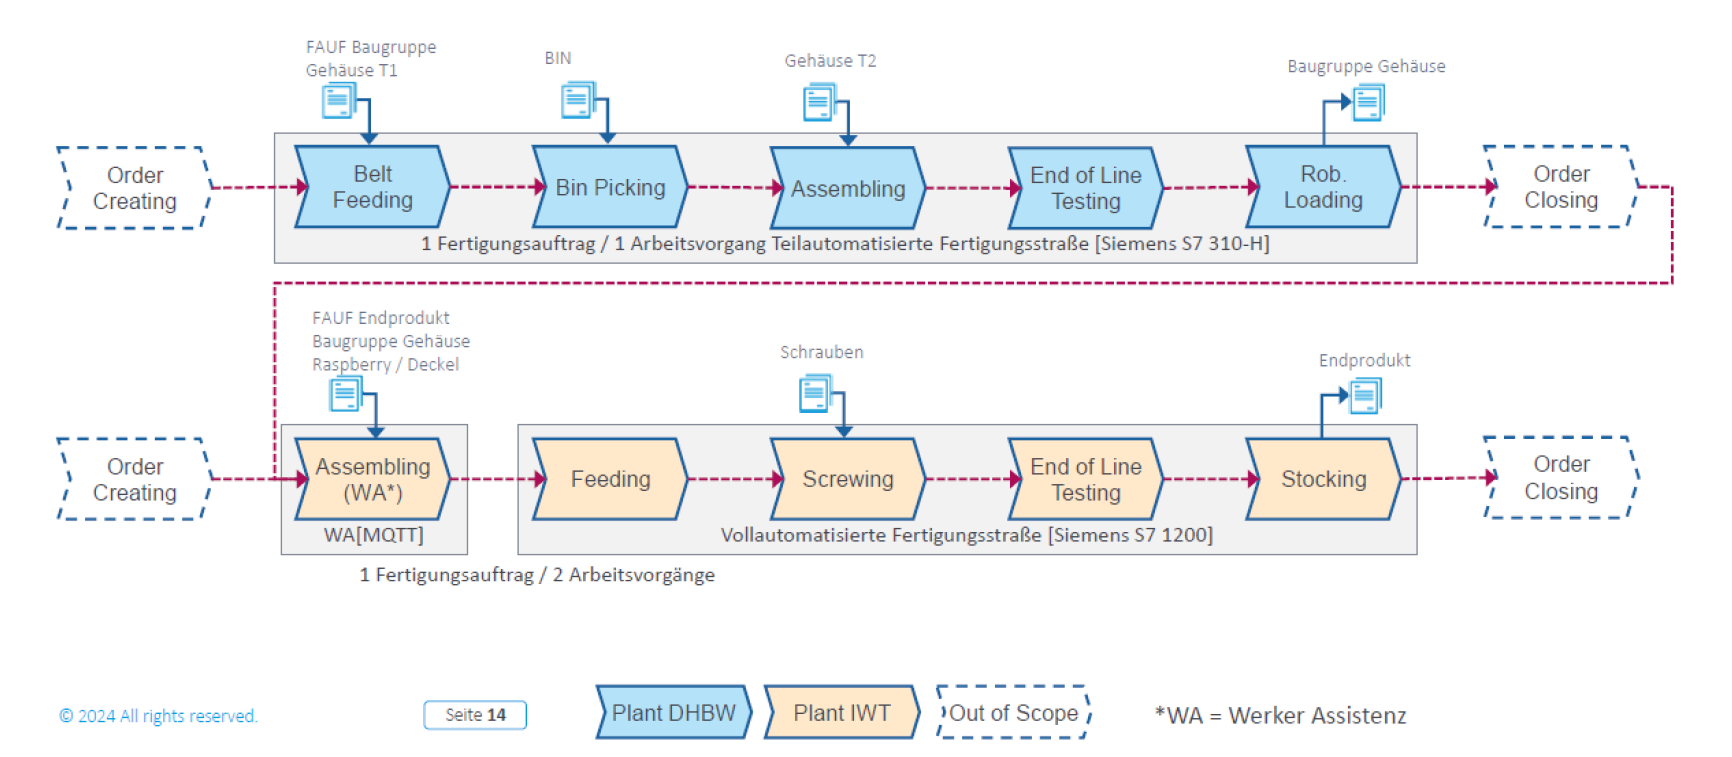
Im Folgenden finden Sie die Wertschöpfungskette. Daraufhin eine Übersicht der definierten Produktionsstationen am Produktionsstandort PTZ. Detaillierte Informationen, inklusive technischer Anforderungen und BPMN-Darstellungen, sind in der Studienarbeit T3100 enthalten.
Wertschöpfungskette
Station 1 – Belt Feeding
- Werkstückträger wird durch Roboter 1 auf Förderband platziert.
- QR-Code des Gehäuses T1 wird durch Scanner erfasst und gespeichert.
- Ergebnis: Bauteil ist identifiziert und rückverfolgbar.
Jobbeschreibung
- Werkstückträger aufsetzen
- Gehäuse aufsetzen
- QR-Code erfassen und Zeitstempel speichern
- Stopper lösen
BPMN: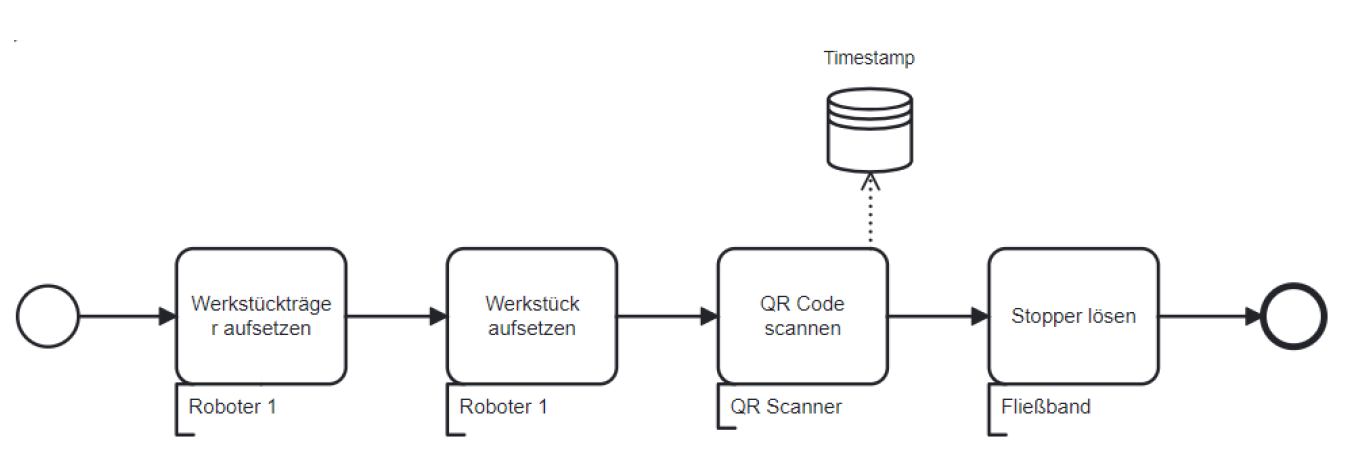
Station 2 – Bin Picking
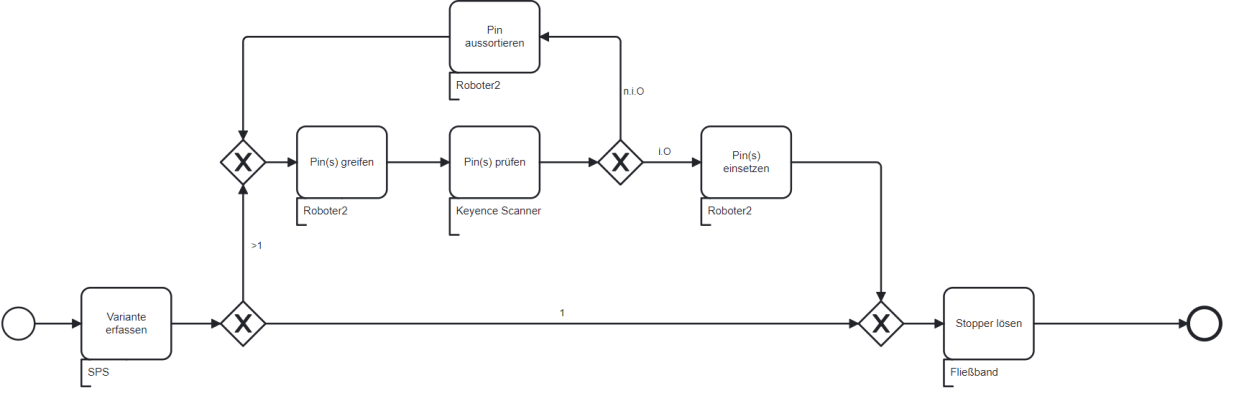
- Roboter 2 platziert je nach Variante 0–2 Pins.
- Pins werden mit Keyence-Scanner auf Qualität geprüft.
- Daten gehen an den Data Lake zur späteren Analyse.
Jobbeschreibung
- Variante erfassen
- Optional: Pins prüfen & einsetzen
- Stopper lösen
BPMN:
Station 3 – Assembling (Handarbeitsplatz)
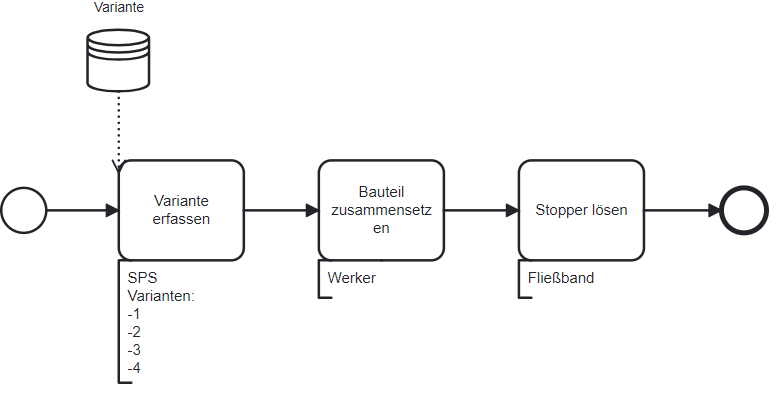
- Manuelle Montage durch Werker gemäß Variantenvorgabe.
- Unterstützung durch Werkerassistenzsystem (Anleitung, Visualisierung).
- Qualität hängt stark von menschlicher Sorgfalt ab.
Jobbeschreibung
- Variantenerkennung
- Bauteilmontage
- Stopper lösen
BPMN:
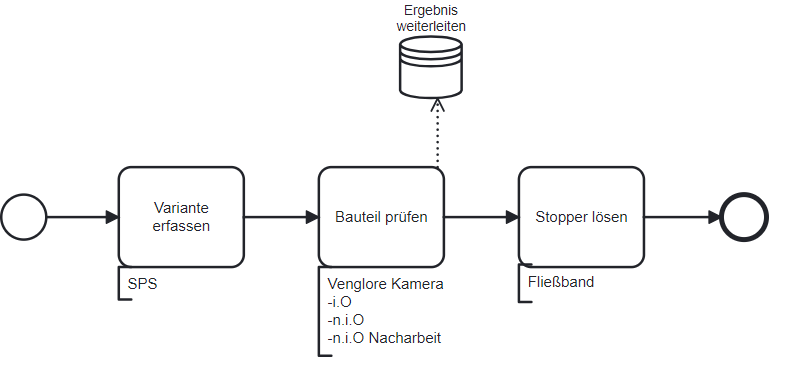
Station 4 – End of Line Testing
- Automatisierte Qualitätskontrolle mit Wenglor-Kamera.
- Drei mögliche Ergebnisse: i.O., n.i.O. (Nacharbeit), n.i.O. (Ausschuss).
- Ergebnis wird zentral gespeichert.
Jobbeschreibung
- Prüfvorgang starten
- Ergebnis speichern
- Stopper lösen
BPMN:
Station 5 – Rob Loading
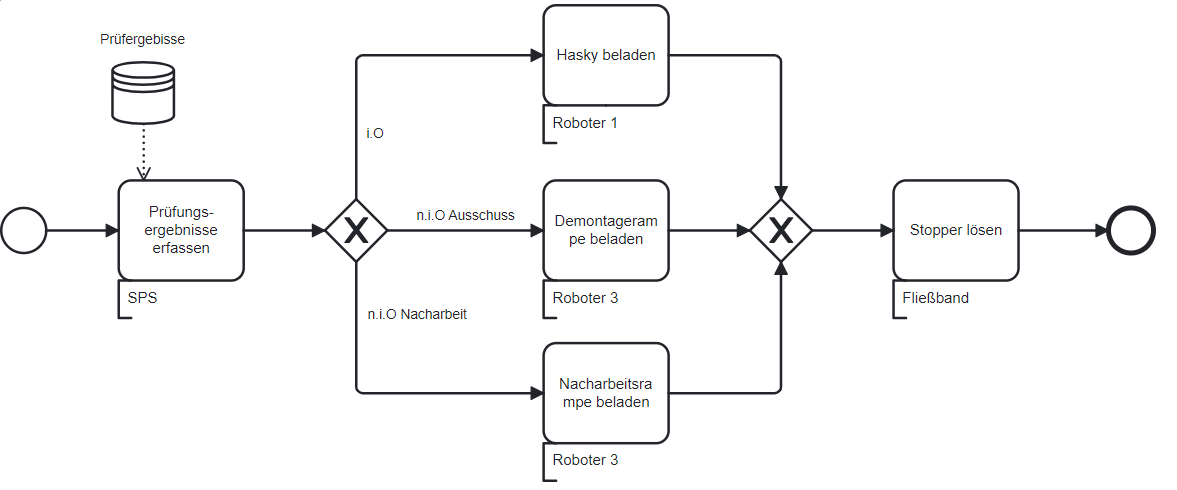
- Roboter 1 oder 3 verladen das geprüfte Bauteil abhängig vom Testergebnis:
- i.O. → Husky für Weitertransport zum IWT
- n.i.O. → Nacharbeitsrampe oder Ausschuss
Jobbeschreibung
- Prüfergebnis auslesen
- Bauteil sortieren & verladen
- Stopper lösen
BPMN:
MES - Kommunikation mit der Anlage
Kommunikation von SPS zu MES
Um Daten von der Anlage zu erhalten und sie im MES nutzen zu können, wird FORCAM Edge Connect verwendet.
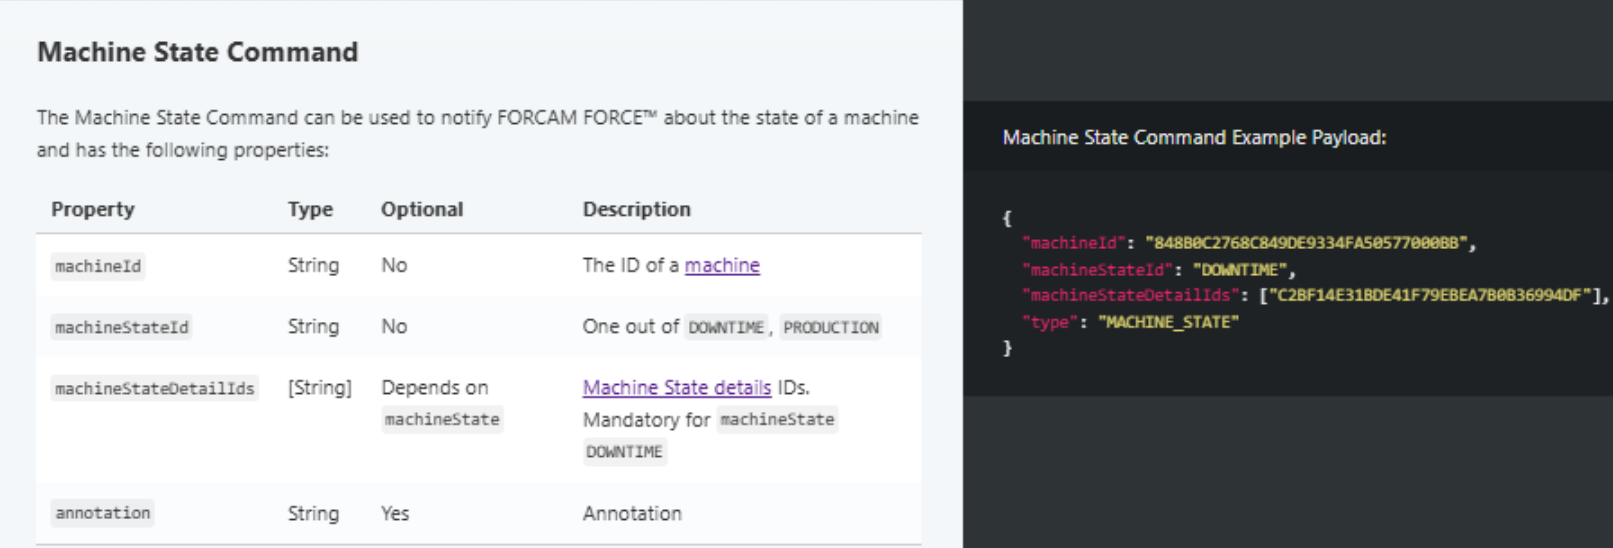
Hier werden über Events HTTP-Kommunikationen ausgelöst, welche entsprechende Befehle für die Command-API des MES bereithalten.
Eine Übersicht über die Befehle und deren korrekte Payload findet man unter https://anwendungsserver:24443/ffwebservices/docs/index.html?continue#command-api.
Hier ein Beispiel:
Datenübertragung von Forcam Edge Connect
Nachdem die Konfiguration in Edge Connect abgeschlossen ist, muss die Verbindung zwischen Edge Connect und dem MES innerhalb des MES konfiguriert werden.
Hierzu wird in der MES-Oberfläche unter dem Menüpunkt Konfigurationen im Navigator FORCAM FORCE EDGE-Instanz ausgewählt und die entsprechende Verbindung eingetragen.
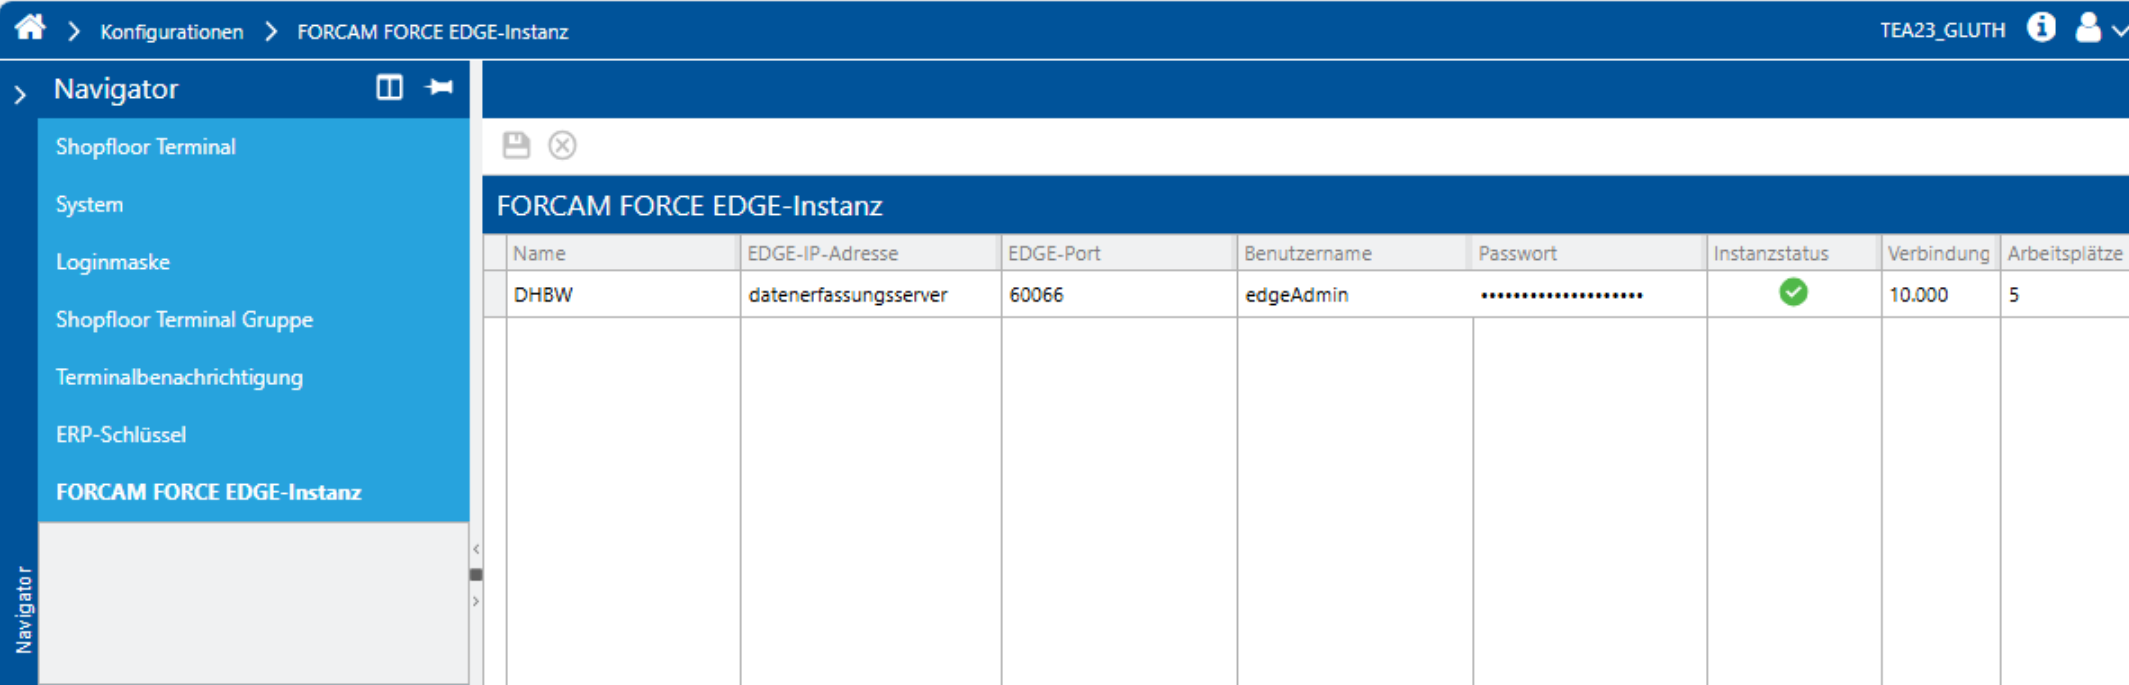
Wird ein DNS-Name für den Datenerfassungsserver von Edge Connect verwendet, so muss dieser in der Hosts-Datei des Anwendungsservers (gespeichert unter C:\Windows\System32\drivers\etc\hosts) eingetragen werden.
Wurde die Verbindung korrekt konfiguriert, so wird im Instanzstatus angezeigt, dass die Verbindung aktiv ist.
Nun sollten die von der Northbound-Konfiguration in Edge Connect gesendeten Events im MES empfangen und verarbeitet werden, wodurch die Visualisierungen und Berechnungen intern im MES ablaufen können.
Troubleshooting
Sollte die Datenübertragung nicht wie gewünscht funktionieren, so gibt es mehrere Möglichkeiten, um Fehler zu identifizieren und zu beheben.
Zunächst sollte überprüft werden, ob die Verbindung zwischen Edge Connect und dem MES aktiv ist.
Anschließend sollte die Northbound-Konfiguration in Edge Connect kontrolliert werden, um sicherzustellen, dass die API-Endpunkte und Authentifizierungsdetails korrekt sind. Hier ist ebenfalls mittels Testfunktion zu überprüfen, dass die Payloads der gesendeten Events den Anforderungen der MES-API entsprechen und auch erfolgreich gesendet werden. Falls weiterhin Probleme auftreten, kann die Log-Datei von Edge Connect eingesehen werden, um detaillierte Fehlermeldungen zu erhalten.
Sollte dies zu keinem Erfolg führen, so sollte das Composition-Skript auf mögliche Fehler oder Inkonsistenzen überprüft werden, insbesondere hinsichtlich der Variablenzuweisungen und der Logik zur Ereignisverarbeitung.
Kommunikation von MES zu SPS
Übertragungsmöglichkeiten von Aufträgen an die SPS
Für die Übertragung von Daten aus dem MES an die SPS gibt es unterschiedliche Möglichkeiten. Eine Übertragung kann entweder durch die Konfiguration einer DCU-Verbindung (Maschinenkommunikation) im MES erfolgen oder über die Kommunikation mittels Edge Connect an die SPS.
Die DCU-Kommunikation ist eine direkte Verbindung zwischen dem MES und der SPS, welche die Übertragung von NC-Skripten bzw. DACQ-Skripten ermöglicht. Allerdings ist diese Art der Kommunikation nicht für die Übertragung zu verwenden, solange eine Edge-Connect-Instanz verwendet wird.
Die Edge Connect-Kommunikation ist eine indirekte Verbindung zwischen dem MES und der SPS, welche die Übertragung von Aufträgen über Edge Connect ermöglicht. Diese Übertragung funktioniert ähnlich zu der Übertragung von Prozessdaten der SPS an das MES. Allerdings ist die Übertragung nicht identisch und lässt sich nicht pauschal für alle Anwendungsgebiete identisch verwenden. Diese Kommunikation ist in drei unterschiedliche Parametergruppen unterteilt, mit welchen jeweils bestimmte Verwendungszwecke adressiert werden können.
• Übertragung von Prozess- und Referenzparametern: Diese übertragenen Parameter können in Edge Connect für die Signal-Composition verwendet werden, um die Events mit entsprechenden Paramatern zu vervollständigen.
• Übertragung von Signalparametern: Übertragung von Parametern, welche direkt entsprechenden Signalen des Assets zugewiesen werden können.
• Übertragung von Dokumenten: Möglichkeit für die Übertragung von NC-Programmen auf das Asset
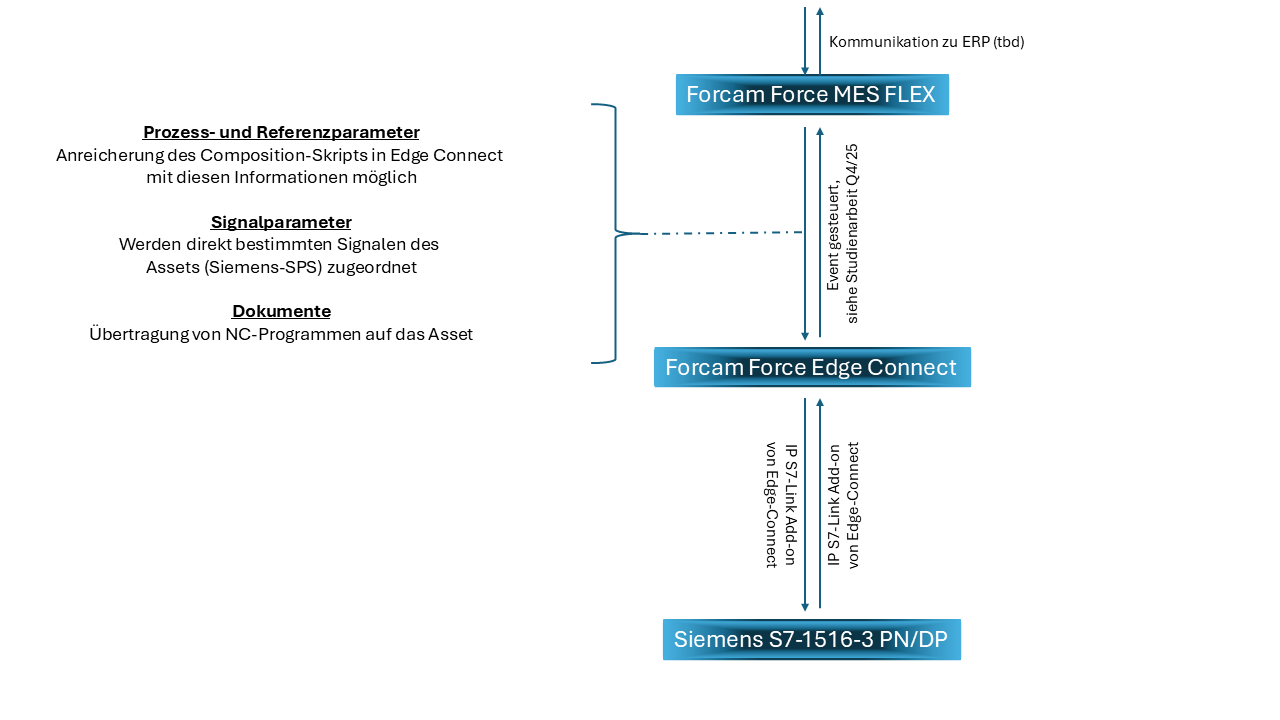
Schematische Darstellung der Verbindung
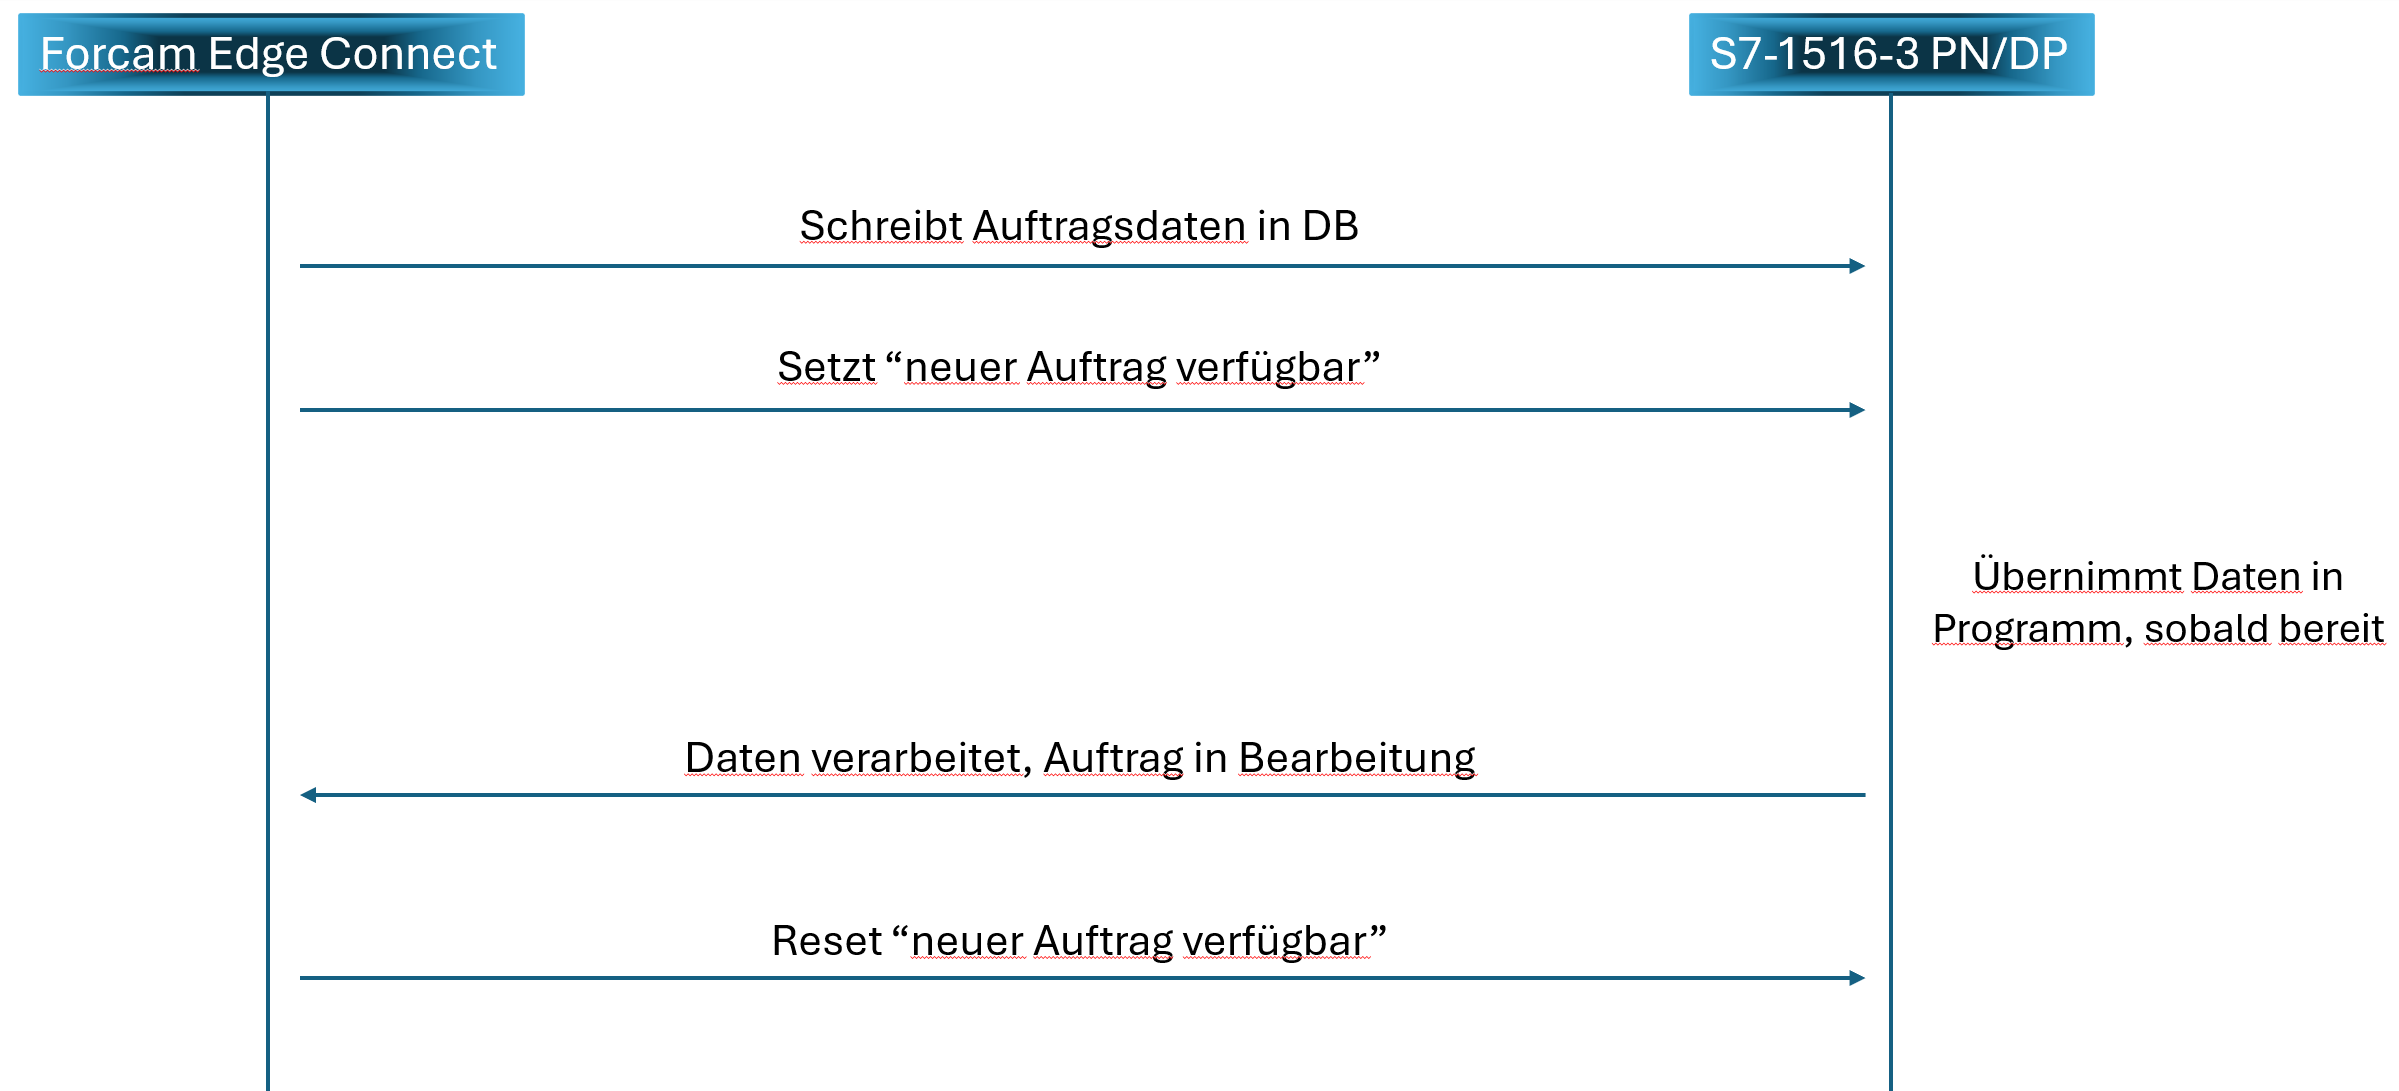
Die Übertragung von Aufträgen aus Edge Connect an die SPS benötigt ein Konzept, welches die Kommunikation zwischen beiden Systemen regelt. Hierfür ist ein Handshake zwischen beiden Systemen erforderlich, welcher die Übertragung der Aufträge übernimmt und sicherstellt, dass die Aufträge korrekt an die SPS übergeben werden. Ebenfalls stellt dieser Handshake sicher, dass die SPS die Verarbeitung der Auftragsdaten bestätigt, bevor es zu einer erneuten Datenübertragung kommt, wodurch die Datenintegrität gewährleistet wird. Der Handshake könnte wie folgt aussehen:
Auftragsmanagement innerhalb der SPS
Aufgrund der unterschiedlichen Möglichkeiten, Aufträge an die SPS zu übergeben, ist ein Auftragsmanagement in der SPS erforderlich. Dieses muss definieren wann Aufträge aus dem MES bearbeitet werden sollen und wann Aufträge, die über das HMI erstellt werden, bearbeitet werden sollen. Dabei muss sichergestellt sein, dass beide der Möglichkeiten funktional korrekt und ohne Konflikte bearbeitet werden können. Ebenfalls sollen bestehende Parameter eines Auftrags, wie etwa die Produktvariante, in beiden Fällen weiterhin berücksichtigt werden und durch die Anlage
korrekt umgesetzt werden. Die Quantität der Produkte soll ebenfalls korrekt produziert und gezählt werden, unabhängig davon, ob der Auftrag aus dem MES oder dem HMI stammt. Hierfür ist es notwendig, dass die über Edge/Connect an das MES übermittelten Zählerstände wirklich nur bei aktiv bearbeiteten Aufträgen des MES aktualisiert werden und nicht bei Aufträgen, die über das HMI erstellt wurden. Eine Vermischung mehrerer Aufträge muss vermieden werden, sodass die Anlage weiterhin chargenweise produzieren kann und die Charge eindeutig einem Auftrag zugeordnet werden kann.
Priorisierung
Eine Möglichkeit die oben gennannten Anforderungen zu erfüllen, ist die Priorisierung einer beider Auftragsquellen. Hier wäre es möglich Aufträge, welche aus dem MES stammen, höher zu priorisieren und diese immer zuerst zu bearbeiten. Damit allerdings weiterhin die Möglichkeit besteht Aufträge über das HMI zu erstellen, ist ein Bypass dieser Priorisierung erforderlich. Dieser Bypass würde beispielsweise über einen Schalter am HMI realisiert werden, welcher die Priorisierung der MES-Aufträge deaktiviert und die Bearbeitung der HMI-Aufträge ermöglicht.
Scheduling
Eine weitere Möglichkeit ist die Implementierung eines Scheduling-Systems, welches die Aufträge aus beiden Quellen in eine gemeinsame Warteschlange einfügt und diese nach einem definierten Algorithmus abarbeitet. Der Scheduler könnte beispielsweise die Aufträge nach Priorität, Ankunftszeit oder Produktionskapazität und -quantität sortieren und so eine gerechte Bearbeitung beider Auftragsquellen gewährleisten.
Ein möglicher Scheduler sähe wie folgt aus:
1 IF p_Trig_Order OR p_Trig_OrderDone THEN
2 IF b_HMI AND b_MES THEN
3 IF b_HMI_prio THEN
4 order := order_HMI ;
5 ELSE
6 IF t_wait_HMI > t_wait_MES THEN
7 order := order_HMI ;
8 ELSE
9 order := order_MES ;
10 END_IF ;
11 END_IF ;
12 ELSIF b_HMI THEN
13 order := order_HMI ;
14 ELSIF b_MES THEN
15 order := order_MES ;
16 END_IF ;
17 END_IF ;
Hierbei bietet die Variable b_HMI_prio die Möglichkeit der Priorisierung von HMI-Aufträgen. Zusätzlich wird ohne die Priorisierung die Wartezeit der Aufträge berücksichtigt, sodass der Auftrag, welcher bereits länger in der Warteschlange ist, zuerst bearbeitet wird. Dieser hätte folgenden Zeitverlauf:

Andere Scheduler, die beispielsweise die Dauer des zu produzierenden Auftrags betrachten z. B. anhand der zu produzierenden Menge, oder Scheduler, welche die Aufträge priorisieren, die die frühere Lieferfrist haben, sind an der Stelle auch denkbar.